 EN
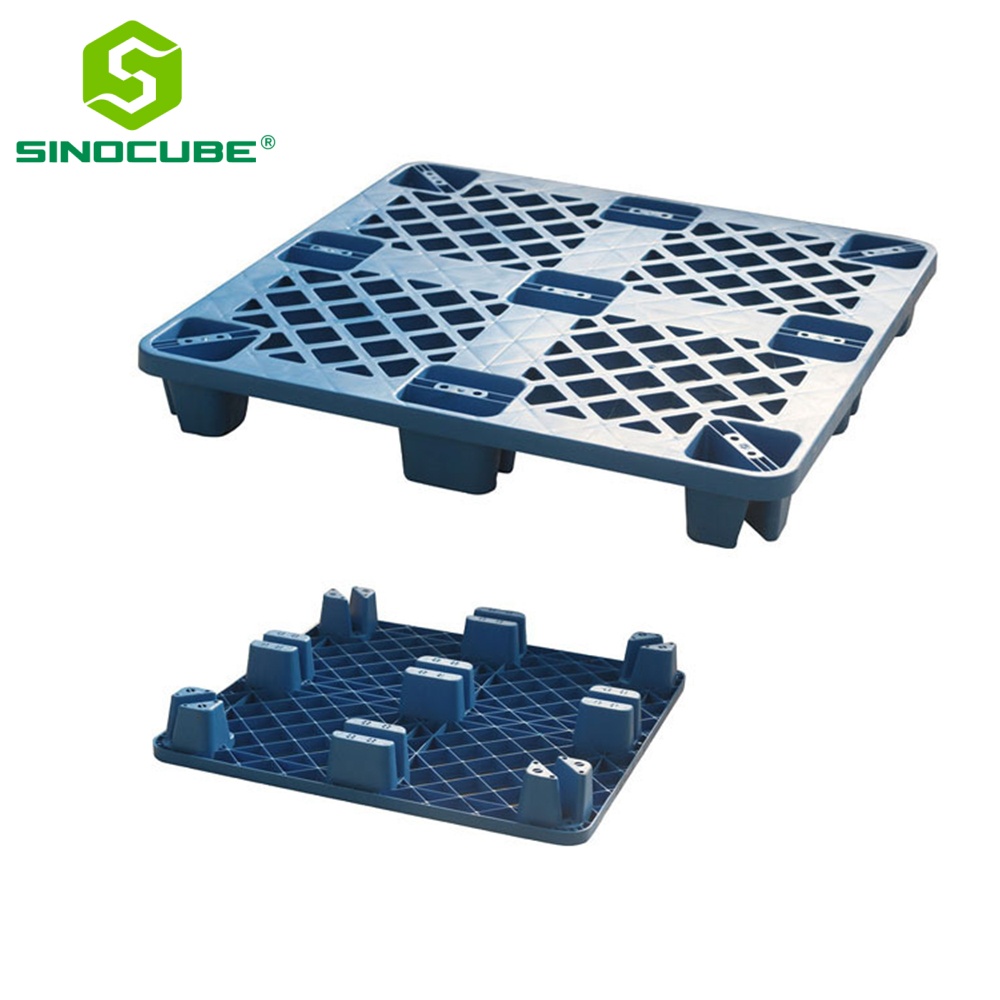
Rackbare Paletten sind zu einer wesentlichen Infrastruktur in modernen automatisierten Lagerhallen geworden und steigern die Effizienz in zahlreichen Industriebereichen. Im Gegensatz zu Standardpaletten sind rackbare Paletten speziell dafür konstruiert, hohe Lasten zu tragen und sich nahtlos in vertikale Regalsysteme einzufügen. Dadurch können Unternehmen die Lagerdichte maximieren und Materialflussprozesse optimieren. Die Kenntnis der Branchen, die am stärksten von rackbaren Paletten profitieren, hilft Logistikleitern, fundierte Entscheidungen über Investitionen in die Lagerinfrastruktur zu treffen.

Die Einführung stapelbarer Paletten steht in direktem Zusammenhang mit dem Reifegrad der Lagerautomatisierung und dem Umfang der Operationen. Branchen, die große Lagerbestände, häufige Auftragszyklen und begrenzten Raum bewältigen müssen, profitieren am stärksten von stapelbaren Paletten. Die strukturelle Stabilität, die Kompatibilität mit automatisierten Systemen sowie die platzsparende Nutzung stapelbarer Paletten machen sie zu einer strategischen Wahl für Unternehmen, die Betriebskosten senken und gleichzeitig Durchsatz sowie Servicequalität für Kunden verbessern möchten.
Pharmazeutische und medizinische Distribution
Kühlkette und Lagergenauigkeit
Die pharmazeutische und Gesundheitsbranche zählt zu den Hauptnutznießern von stapelbaren Paletten in automatisierten Lagern. Aufgrund der Anforderungen an die temperaturgeführte Lagerung ist eine Infrastruktur erforderlich, die Stabilität und Rückverfolgbarkeit der Produkte entlang der gesamten Lieferkette gewährleistet. Stapelbare Paletten unterstützen pharmazeutische Unternehmen dabei, Medikamente, Impfstoffe und medizinische Geräte innerhalb klimakontrollierter vertikaler Regalsysteme zu organisieren. Die Präzision, die stapelbare Paletten bieten, verringert Produktbeschädigungen, minimiert die Zeit der Temperaturaussetzung und beschleunigt die Erstellung von Konformitätsdokumentationen – alles entscheidende regulatorische Anforderungen in der Logistik des Gesundheitswesens.
Regulatorische Konformität und Nachverfolgung
Gesundheitseinrichtungen und pharmazeutische Distributoren verlassen sich auf stapelbare Paletten, um detaillierte Lagerbestandsaufzeichnungen zu führen und die Einhaltung behördlicher Vorschriften sicherzustellen. Wenn stapelbare Paletten in automatisierte Lagerverwaltungssysteme integriert werden, ermöglichen sie die Echtzeitverfolgung von Chargennummern, Verfallsdaten und Batch-Codes. Diese Integration unterstützt die Einhaltung der FDA-Vorgaben, Nachverfolgbarkeitsaudits sowie schnelle Rückrufverfahren. Stapelbare Paletten erleichtern eine geordnete Palettenplatzierung innerhalb klimakontrollierter Zonen, verringern das Risiko einer Produktdegradation und gewährleisten, dass zeitkritische Sendungen Krankenhäusern und Arztpraxen innerhalb der vorgeschriebenen Lieferfenster zugestellt werden.
Lebensmittel- und Getränkeherstellung
Hochdurchsatzproduktionseffizienz
Lebensmittel- und Getränkehersteller verarbeiten täglich enorme Mengen an Rohstoffen und Fertigwaren, wodurch stapelbare Paletten für Lagerbetriebe unverzichtbar werden. Stapelbare Paletten ermöglichen die vertikale Organisation von Waren innerhalb automatisierter Einlagerungs- und Auslagerungssysteme und steigern so die Lagerkapazität erheblich, ohne dass die Fläche der Betriebsstätte erweitert werden muss. Getränkehändler, Hersteller von Tiefkühlprodukten sowie Snack-Produzenten nutzen stapelbare Paletten, um saisonale Nachfragespitzen zu bewältigen, Just-in-Time-Lieferpläne zu koordinieren und hohe Lagerumschlagraten aufrechtzuerhalten. Die Robustheit moderner stapelbarer Paletten widersteht Feuchtigkeit, Temperaturschwankungen und häufigem mechanischem Handling, wie es in Lebensmittelproduktionsumgebungen üblich ist.
Sicherheits- und Hygienestandards
Lebensmittelsicherheitsvorschriften verlangen strenge Sauberkeits- und Rückverfolgbarkeitsprotokolle, die stapelbare Paletten unterstützen. Kunststoff-stapelbare Paletten widerstehen Kontamination, hemmen das Bakterienwachstum und können ohne Materialabbau desinfiziert werden. Stapelbare Paletten vereinfachen die Paletteninspektion, verringern das Risiko einer Kreuzkontamination und stützen HACCP-Konformitätsrahmen. Automatisierte Lagerhallen, die stapelbare Paletten nutzen, minimieren den menschlichen Kontakt mit Lebensmitteln produkte , reduzieren Kontaminationsberührungspunkte und beschleunigen die Auftragsabwicklung – entscheidende Vorteile für die Aufrechterhaltung von Lebensmittelsicherheitszertifizierungen und die Erfüllung der Qualitätsstandards von Einzelhändlern.
E-Commerce und Einzelhandelsvertrieb
Auftragsgeschwindigkeit und Abwicklungsbeschleunigung
E-Commerce-Unternehmen und große Einzelhandelsverteilungsnetzwerke sind auf stapelbare Paletten angewiesen, um exponentiell wachsende Auftragsvolumina und schnelle Abwicklungszyklen zu bewältigen. Stapelbare Paletten ermöglichen automatisierte Pick-and-Pack-Prozesse, indem sie Waren in leicht zugängliche Lagerpositionen innerhalb vertikaler Regalsysteme ordnen. Schnell wachsende E-Commerce-Anbieter setzen stapelbare Paletten ein, um saisonale Spitzenlasten zu bewältigen, dynamisches Bestandsmanagement umzusetzen und die Zeit von der Auftragserteilung bis zur Lieferung zu verkürzen. Die Kompatibilität stapelbarer Paletten mit robotergestützten Picking-Systemen und Förderanlagen beschleunigt den Durchsatz, sodass Fulfillment-Center täglich Tausende von Aufträgen bearbeiten können, während sie Genauigkeitsraten von über 99 Prozent aufrechterhalten.
Raumnutzung und Kostenreduktion
Einzelhandelsverteilzentren arbeiten unter starkem Druck, die Rendite der Anlageneinheiten zu maximieren. Stapelbare Paletten ermöglichen eine vertikale Erweiterung der Lagerkapazität, senken die Lagerkosten pro Einheit und verlängern die Betriebslebensdauer der Anlage – ohne bauliche Erweiterung. Lagerhallen, die stapelbare Paletten einsetzen, erzielen im Vergleich zur Bodenstapelung eine Steigerung der Lagerdichte um 30 bis 50 Prozent. Für E-Commerce-Betreiber, die vielfältige Produktkategorien mit unterschiedlicher saisonaler Nachfrage verwalten, bieten stapelbare Paletten eine flexible Infrastruktur, die sich an wechselnde Lagerbestandszusammensetzungen anpasst – ohne dass Änderungen an der Anlage erforderlich sind. Die Einsparungen bei den Arbeitskosten durch reduziertes manuelles Handling und kürzere Wege innerhalb automatisierter Systeme verbessern die Gewinnmargen in Verteilnetzwerken deutlich.
Automobilteile- und Komponentenverteilung
Just-in-Time-Abstimmung der Lieferkette
Automobilhersteller und Zulieferer der ersten Stufe führen schlanke Lagerbestände, die über Just-in-Time-Logistik koordiniert werden und entscheidend auf stapelbare Paletten angewiesen sind. Stapelbare Paletten ordnen Automobilkomponenten, Teilbaugruppen und Ersatzteile in automatisierten Lagern, die mehrere Montagewerke versorgen. Die präzise Lagerorganisation, die stapelbare Paletten ermöglichen, unterstützt die Genauigkeit der Produktionsplanung, verhindert Stillstände an der Fertigungsstraße und senkt die Lagerhaltungskosten, die mit einem zu hohen Bestand verbunden sind. Automobillogistiknetzwerke nutzen stapelbare Paletten, um Cross-Docking-Operationen durchzuführen, Sendungen zu konsolidieren und komplexe Mehrstationen-Lieferwege zu koordinieren, die Automobilfertigungszentren effizient beliefern.
Qualitätskontrolle und Komponentennachverfolgbarkeit
Die Qualitätssicherung in Automobil-Zulieferketten erfordert eine lückenlose Rückverfolgbarkeit – von der Komponentenfertigung bis zur endgültigen Fahrzeugmontage. Stapelbare Paletten ermöglichen das Barcode-Scannen, die Integration von RFID-Technologie und automatisierte Verifizierungsverfahren, wodurch sichergestellt wird, dass ausschließlich zugelassene und ordnungsgemäß geprüfte Komponenten die Lieferkette durchlaufen. Die strukturierte Palettenplatzierung, die stapelbare Paletten unterstützen, erlaubt eine schnelle Inspektion, die Quarantäne verdächtiger Chargen sowie koordinierte Rückrufaktionen, sobald Qualitätsprobleme auftreten. Automobilzulieferer, die stapelbare Paletten in automatisierten Lagern einsetzen, führen Lieferanten-Scorecards, die sich durch überlegene Termintreue, geringere Beschädigungsraten und verbesserte Qualitätskennzahlen auszeichnen – Faktoren, die sie im Wettbewerb differenzieren.
Chemische Herstellung und Distribution
Sicherheitsprotokolle und Umgang mit gefährlichen Stoffen
Chemische Hersteller und Spezialmaterialhändler arbeiten innerhalb strenger regulatorischer Rahmenbedingungen, die durch stapelbare Paletten unterstützt werden. Stapelbare Paletten ermöglichen die Organisation gefährlicher Stoffe, ätzender Substanzen und reaktiver Chemikalien in festgelegten Lagerzonen, die eine ordnungsgemäße Trennung und Kontainment gewährleisten. Automatisierte Lagerhallen, die stapelbare Paletten nutzen, verringern die menschliche Exposition gegenüber gefährlichen Materialien, minimieren das Risiko von Verschüttungen durch präzise Steuerung der Stapelhöhe und beschleunigen Notfallmaßnahmen im Falle eines Vorfalls. Stapelbare Paletten aus chemikalienbeständigen Materialien verhindern Degradation, sichern eine stabile Produktlagerung und unterstützen die Einhaltung der Vorschriften von OSHA, EPA sowie der Verkehrssicherheitsvorschriften.
Regulatorische Dokumentation und Umweltkonformität
Chemische Lieferketten erfordern umfangreiche Dokumentation, das Management von Sicherheitsdatenblättern und die Umweltüberwachung – Funktionen, die stapelbare Paletten durch automatisierte Lagerintegration ermöglichen. Stapelbare Paletten erlauben eine präzise Bestandsbuchhaltung für regulierte Stoffe, unterstützen korrekte Versanddokumentation und bewahren Aufzeichnungen auf, die für Umwelt-Compliance-Audits erforderlich sind. Distributoren von Spezialchemikalien und Rohstoffen verlassen sich auf stapelbare Paletten um Bestände nach regulatorischer Klassifizierung, Ablaufdatum und Gefahrenkategorie zu organisieren. Automatisierte Systeme reduzieren Dokumentationsfehler, beschleunigen Freigabeverfahren für Chargen und liefern nachvollziehbare Aufzeichnungen, die den Nachweis der Einhaltung gesetzlicher Vorschriften unterstützen.
Elektronik- und Technologiefertigung
Statische Entladungskontrolle und Komponentenschutz
Elektronikhersteller und Technologiehändler schützen empfindliche Komponenten durch ausgefeilte Materialhandhabungsverfahren, bei denen stapelbare Paletten eine schützende Funktion übernehmen. Für Elektronikanwendungen konzipierte stapelbare Paletten weisen elektrostatisch ableitende Eigenschaften auf und verringern so das Risiko elektrostatischer Entladungen, die Leiterplatten, Halbleiter und empfindliche Baugruppen beschädigen können. Stapelbare Paletten ordnen hochwertige Komponenten innerhalb temperaturkontrollierter, automatisierter Lagerhallen, wodurch die Exposition gegenüber Feuchtigkeitsschwankungen, Staub und umgebungsbedingten Verunreinigungen minimiert wird. Technologieunternehmen, die stapelbare Paletten einsetzen, erzielen eine Reduzierung von Fehlern, weniger Schadensansprüche während des Transports sowie verbesserte Kennzahlen zur Produktzuverlässigkeit – was Kundenbeziehungen stärkt und das Management von Garantiekosten optimiert.
Lagerbestandsgenauigkeit und Transparenz der Lieferkette
Elektronik-Zulieferketten erfordern außergewöhnliche Lagergenauigkeit und Echtzeit-Sichtbarkeit aufgrund schwankender Komponentenpreise und schneller technologischer Obsoleszenz. Stapelbare Paletten, die in Warehouse-Management-Systeme integriert sind, ermöglichen automatisiertes Standorttracking, effizientes Zählzyklus-Management und schnelle Bestandsverifikation. Technologiehersteller nutzen stapelbare Paletten, um Vendor-Managed-Inventory-Programme umzusetzen, Direktversandoperationen zu unterstützen und trotz kurzer Produktlebenszyklen eine ständige Verfügbarkeit von Komponenten sicherzustellen. Stapelbare Paletten ermöglichen eine schnelle Umkonfiguration von Lagerzuweisungen, unterstützen häufige Bestandsaudits und erleichtern Technologie-Upgrades, die sicherstellen, dass Lagersysteme stets den sich wandelnden Geschäftsanforderungen entsprechen.
Luft- und Raumfahrt sowie Verteidigungsfertigung
Anforderungen an Qualitätssicherung und Rückverfolgbarkeit
Luft- und Raumfahrtunternehmen sowie Verteidigungsunternehmen arbeiten unter strengen Anforderungen an Qualität und Rückverfolgbarkeit, wobei stapelbare Paletten die Einhaltung anspruchsvoller Spezifikationen unterstützen. Stapelbare Paletten ordnen Flugzeugkomponenten, Triebwerksteile und Verteidigungsausrüstung in gesicherten Anlagen, die den Standards für Sicherheitsfreigaben von Einrichtungen entsprechen. Jede auf stapelbaren Paletten gelagerte Komponente verfügt über vollständige Chain-of-Custody-Dokumentation, was umfassende Lieferkettenaudits und den Nachweis regulatorischer Konformität ermöglicht. Stapelbare Paletten erleichtern die sichere Lagerorganisation, unterstützen die schnelle Beschaffung spezifischer Komponenten für einzelne Flugzeugbaureihen und ermöglichen eine effiziente Koordination der Lieferkette über mehrere Fertigungsstätten und Zulieferer hinweg.
Komplexe Bestandsverwaltung
Luft- und Raumfahrt-Zulieferketten verwalten Tausende einzigartiger Komponenten, spezialisierter Materialien und Artikel mit langen Beschaffungszeiten, die eine ausgefeilte Lagerorganisation erfordern – eine Funktion, die stapelbare Paletten ermöglichen. Stapelbare Paletten unterstützen die First-in-First-out-Rotation, verhindern die Veraltung von lagerempfindlichen Materialien und ordnen Komponenten nach Flugzeugmodell, Baukonfiguration und Lieferzeitplan. Automatisierte Lagerhallen, die stapelbare Paletten nutzen, beschleunigen Build-to-Order-Prozesse, senken die Lagerhaltungskosten für spezialisierte Komponenten und verbessern das Cashflow-Management über die langen Produktionszyklen, die in der Luft- und Raumfahrtfertigung üblich sind.
FAQ
Welche konkreten Merkmale machen stapelbare Paletten für automatisierte Lagerhallen geeignet?
Rackbare Paletten zeichnen sich durch verstärkte Konstruktionsdesigns, definierte Grundflächendimensionen und Tragfähigkeiten aus, die speziell für vertikale Regalsysteme entwickelt wurden. Diese Paletten verfügen über rutschfeste Oberflächen, stabile Deckkonstruktionen und kompatible Abmessungen, die sich nahtlos in automatisierte Einlagerungsgeräte, Förderanlagen und Lagerverwaltungssoftware integrieren lassen. Rackbare Paletten unterstützen ein dynamisches Bestandsmanagement, ermöglichen eine schnelle Palettenidentifikation mittels Barcode- oder RFID-Integration und gewährleisten den Produktschutz während gesamter automatisierter Handhabungszyklen.
Wie unterscheiden sich rackbare Paletten hinsichtlich der Lager-Effizienz von Standardpaletten?
Rackbare Paletten ermöglichen eine vertikale Lagererweiterung, die die Lagerdichte im Vergleich zu herkömmlichen Bodenstapelverfahren um 30 bis 50 Prozent erhöht. Rackbare Paletten verkürzen die Wegstrecken bei Kommissioniervorgängen, minimieren manuelle Handhabungsarbeit und beschleunigen die Umschlagzyklen von Beständen. Die präzise Organisation, die durch rackbare Paletten unterstützt wird, verbessert die Auftragsgenauigkeit, verkürzt die Durchlaufzeiten bei der Auftragsabwicklung und senkt die Betriebskosten in den Bereichen Lagerhaltung, Materialfluss und Logistik deutlich.
Welche Branchen stehen vor den größten Herausforderungen, die rackbare Paletten am effektivsten bewältigen?
Branchen mit großem Lagerbestand, strengen gesetzlichen Vorschriften, temperatursensiblen Produkten oder schnellen Auftragszyklen – wie Pharmazie, Lebensmittel- und Getränkeindustrie, E-Commerce, Automobilindustrie und Elektronik – profitieren am stärksten von palettenförmigen Regalbehältern. Palettenförmige Regalbehälter lösen Raumengpässe, ermöglichen die Dokumentation der Einhaltung gesetzlicher Vorschriften, unterstützen Anforderungen an Rückverfolgbarkeit und beschleunigen die Auftragsabwicklung – alles entscheidende Faktoren für einen Wettbewerbsvorteil in diesen anspruchsvollen Marktsegmenten.